
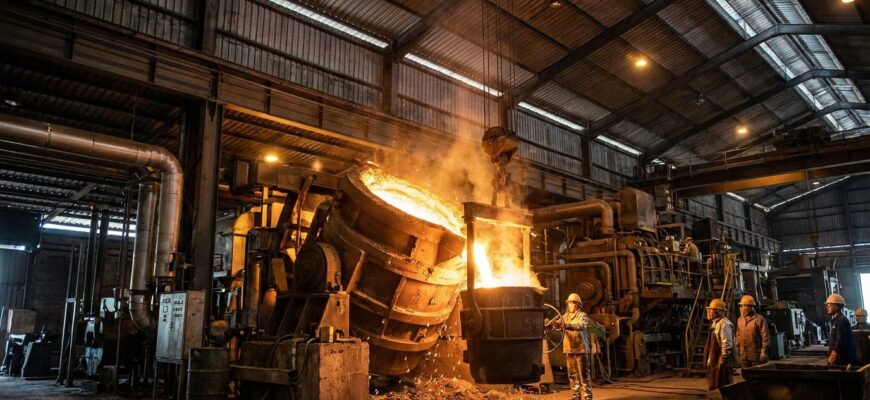
Когда речь заходит о плавке чугуна, большинство людей представляют себе просто «большую печь». На практике всё сложнее: от конструкции печи зависит стабильность температуры, качество расплава, расход топлива и даже то, насколько часто будет останавливаться производство. Ошибка на этапе выбора или эксплуатации печи быстро превращается в брак, перерасход кокса или электроэнергии и лишние простои.
Промышленные печи для чугуна используются там, где нужно получать большие объёмы расплава: литейные цеха, машиностроение, ремонтные производства. У каждой технологии есть свои сильные и слабые стороны, и важно понимать не только «что купить», но и как с этим потом жить в реальном цехе.
- Какие печи используют для чугуна и почему их вообще несколько типов
- Из чего состоит промышленная печь для чугуна
- Основные элементы конструкции
- Как устроена вагранка — самая «рабочая» печь для чугуна
- Индукционные печи: когда важен состав и точность
- Сравнение основных типов печей для чугуна
- Как проходит работа печи на практике: от загрузки до выпуска
- Сценарии выбора печи под разные задачи
- Частые ошибки при эксплуатации промышленных печей
- Как продлить срок службы печи и стабилизировать работу
- Что в итоге важно понимать про промышленные печи для чугуна
Какие печи используют для чугуна и почему их вообще несколько типов
Для плавки чугуна применяют несколько основных типов печей. Они отличаются принципом нагрева, скоростью плавки, требованиями к сырью и эксплуатацией.
- Вагранка (куполная печь) — классика литейного производства, работает на коксе.
- Индукционная печь — плавка за счёт электромагнитного поля.
- Электродуговая печь — нагрев электрической дугой между электродами и шихтой.
На практике выбор почти всегда упирается в три вещи: стоимость энергии, требования к качеству чугуна и стабильность производства. Например, вагранка выгодна при больших объёмах и стабильной загрузке, а индукционная печь — при необходимости точного состава и гибкости.
Из чего состоит промышленная печь для чугуна
Несмотря на разные принципы работы, конструктивно у печей есть общие элементы. Понимание этих узлов помогает быстрее находить проблемы в эксплуатации.
Основные элементы конструкции
- Кожух (корпус) — металлическая оболочка, воспринимающая механические нагрузки.
- Футеровка — огнеупорный слой, защищающий корпус от высоких температур.
- Рабочая камера — зона плавки, где происходит нагрев и расплавление чугуна.
- Загрузочное устройство — система подачи шихты (металл, кокс, флюсы).
- Система подачи воздуха или энергии — дутьё в вагранках или электропитание в индукционных и дуговых печах.
- Летковая зона — место выпуска чугуна и шлака.
- Газоотвод — удаление продуктов горения или технологических газов.
Самое уязвимое место — футеровка. Она постоянно работает в экстремальных температурах и постепенно разрушается. От её состояния зависит не только срок службы печи, но и безопасность процесса.
Как устроена вагранка — самая «рабочая» печь для чугуна
Вагранка до сих пор остаётся основным вариантом в массовом литье. Её принцип простой: снизу подаётся воздух, кокс горит, а сверху опускается шихта (чугун, лом, флюсы).
Зоны внутри вагранки можно условно разделить:
- зона горения кокса — самая горячая часть;
- зона плавления — здесь чугун переходит в жидкое состояние;
- зона подогрева шихты — подготовка материала;
- зона загрузки — верхняя часть, куда постоянно добавляют сырьё.
Ключевой момент: вагранка не «держит» расплав как ванна, как это делает электрическая печь. Это непрерывный процесс — загрузка сверху, выпуск снизу. Поэтому стабильность работы сильно зависит от равномерности подачи шихты и воздуха.
Индукционные печи: когда важен состав и точность
Индукционная печь работает иначе: металл нагревается за счёт вихревых токов. Здесь нет открытого пламени и кокса, что сразу убирает много переменных.
Плюсы такой конструкции очевидны:
- точный контроль температуры;
- чистый процесс без продуктов горения;
- возможность быстро менять состав плавки;
- меньше загрязнение металла серой и золой.
Но есть и обратная сторона: высокая зависимость от электроснабжения и более дорогая эксплуатация при больших объёмах.
Сравнение основных типов печей для чугуна
| Параметр | Вагранка | Индукционная печь | Электродуговая печь |
|---|---|---|---|
| Источник энергии | Кокс + воздух | Электромагнитная индукция | Электрическая дуга |
| Производительность | Высокая при стабильной работе | Средняя и высокая | Высокая |
| Качество чугуна | Среднее, зависит от топлива | Высокое, контролируемое | Высокое |
| Гибкость состава | Ограниченная | Очень высокая | Высокая |
| Эксплуатационные затраты | Низкие по энергии, выше по обслуживанию | Средние/высокие | Высокие |
| Сложность эксплуатации | Средняя | Высокая технологическая | Высокая |
Как проходит работа печи на практике: от загрузки до выпуска
Независимо от типа печи, цикл плавки всегда можно разложить на понятные шаги. Это важно, потому что большинство проблем возникает именно на стыке этапов.
- Подготовка шихты — сортировка, удаление загрязнений, подбор состава.
- Загрузка в печь — равномерная подача материалов слоями.
- Разогрев и плавление — доведение до рабочей температуры.
- Контроль состава — корректировка добавками (флюсы, легирующие элементы).
- Удаление шлака — отделение примесей.
- Выпуск чугуна — слив в ковши или разливочные системы.
Если на любом этапе нарушается стабильность (например, перегруз шихты или плохой дутьевой режим), качество чугуна резко падает — появляются поры, неоднородность и проблемы при литье.
Сценарии выбора печи под разные задачи
В реальном производстве редко выбирают печь «в целом». Обычно исходят из конкретных условий.
Если у вас крупносерийное производство и стабильный поток лома — чаще всего выбирают вагранку. Она хорошо держит объём и не требует дорогой электроэнергии.
Если нужен точный химический состав и разные марки чугуна — лучше подходит индукционная печь. Она позволяет быстро перестраивать процесс.
Если производство связано с тяжёлыми сплавами и высокими температурами — используют электродуговые печи, особенно там, где есть доступ к дешёвой электроэнергии.
Частые ошибки при эксплуатации промышленных печей
На практике проблемы редко связаны с самой печью — чаще с тем, как её используют.
- Нерегулярная загрузка шихты — приводит к провалам температуры и нестабильному расплаву.
- Игнорирование состояния футеровки — ускоряет разрушение печи и риск аварий.
- Плохая подготовка сырья — грязный лом ухудшает качество чугуна.
- Нарушение режима дутья или мощности — особенно критично для вагранок и индукционных печей.
- Отсутствие контроля состава — приводит к браку на стадии литья.
Одна из типичных ситуаций: пытаются «ускорить» плавку за счёт увеличения загрузки. В итоге печь перегружается, температура падает, а качество чугуна ухудшается.
Как продлить срок службы печи и стабилизировать работу
Хорошая эксплуатация — это не сложные технологии, а дисциплина процесса.
- Следить за равномерностью загрузки — без «скачков» по объёму.
- Регулярно проверять футеровку и вовремя ремонтировать износ.
- Контролировать качество шихты перед загрузкой.
- Стабилизировать параметры дутья или мощности питания.
- Вести учёт плавок и отклонений по составу.
Если это делать системно, печь работает предсказуемо, а расход энергии и брака снижается без сложных модернизаций.
Что в итоге важно понимать про промышленные печи для чугуна
Печь — это не просто оборудование, а связка конструкции, режима работы и дисциплины производства. Даже самая современная индукционная установка не даст стабильного результата, если сырьё загружается хаотично, а контроль температуры ведётся «на глаз».
Вагранка выигрывает там, где нужен поток и простота. Индукционная печь — там, где важна точность и гибкость. Электродуговая — когда требуются высокие температуры и специфические сплавы.
Оптимальное решение всегда начинается не с выбора «самой лучшей печи», а с понимания: какой чугун нужен, в каком объёме и с какой стабильностью. Всё остальное уже подстраивается под эту задачу.